


Xe đầu kéo Mỹ International trang bị khối động cơ MaxxForce 13 từ lâu đã trở thành một lựa chọn phổ biến trong ngành vận tải hạng nặng tại Việt Nam. Sở hữu thiết kế cabin đầu dài mang lại sự êm ái, độ an toàn vượt trội cho tài xế cùng mức giá đầu tư ban đầu đối với xe bãi cực kỳ tối ưu, dòng xe này mang lại biên độ lợi nhuận lớn cho các chủ doanh nghiệp vận tải. Tuy nhiên, đằng sau những ưu điểm cơ học đó, rào cản lớn nhất khiến nhiều đội xe và xưởng dịch vụ e ngại chính là hiện tượng "sôi nước", báo lỗi hệ thống khí thải liên tục và đặc biệt là "căn bệnh" lủng sơ mi xi-lanh. Bệnh lý này không chỉ gây thiệt hại nặng nề về chi phí sửa chữa đại tu mà còn làm gián đoạn chuỗi cung ứng do xe phải nằm bãi dài ngày. Để trị dứt điểm tình trạng này, chúng ta cần đi sâu vào bản chất cơ khí cốt lõi của cỗ máy và tìm hiểu cơ chế vật lý dẫn đến sự cố.
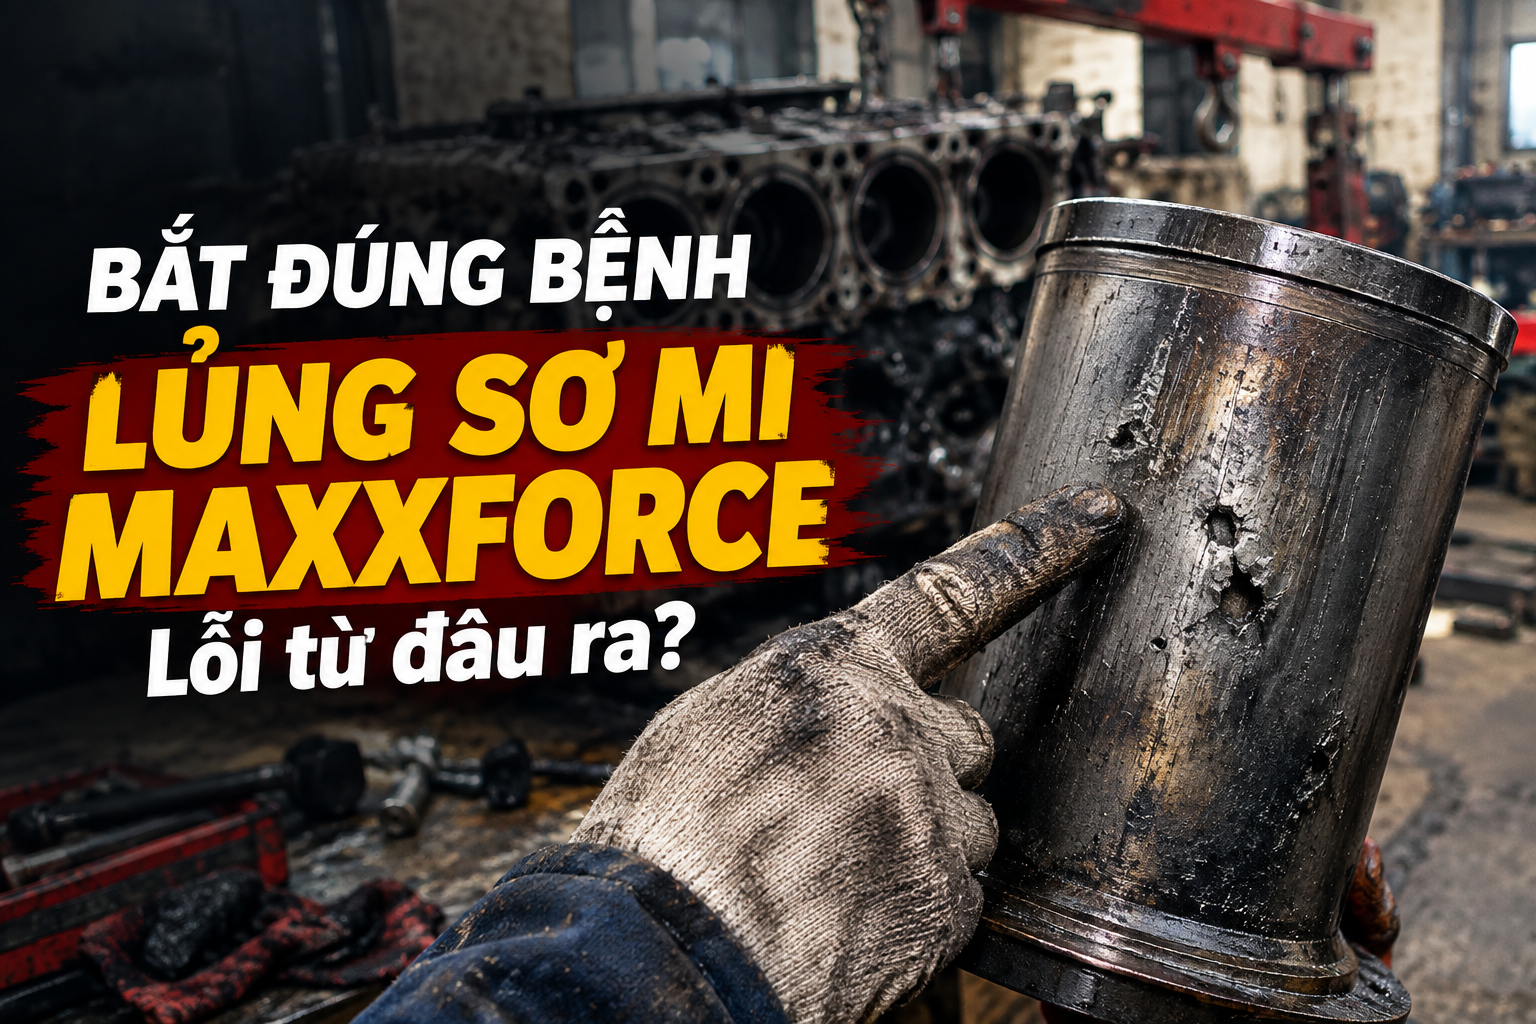
1. Bí Mật Về Nền Tảng Cơ Khí: DNA Chung Giữa MaxxForce (Mỹ) và MAN (Đức)
Trong giới thợ máy sửa chữa xe tải nặng, không ít người vẫn lầm tưởng nguyên nhân gây nứt vỡ hay lủng sơ mi là do chất lượng hợp kim của lốc máy xe Mỹ kém, không phù hợp với khí hậu nhiệt đới. Tuy nhiên, các số liệu kỹ thuật lịch sử lại chứng minh điều hoàn toàn ngược lại. Khối động cơ MaxxForce 13 (và phiên bản nâng cấp N13 sau này) thực chất có "họ hàng" cực kỳ gần gũi với khối động cơ danh tiếng MAN D2676 đến từ nước Đức.
Quay ngược lại thập niên 2000, tập đoàn Navistar của Mỹ đã bắt tay hợp tác chiến lược cùng MAN để chia sẻ nền tảng công nghệ động cơ cốt lõi. Kết quả của cú bắt tay này là sự ra đời của hai khối động cơ chia sẻ chung một "DNA" cơ khí: Cả hai đều sở hữu dung tích xi-lanh 12.4 Lít, có chung thông số kích thước nòng xi-lanh (Bore x Stroke), và đặc biệt nhất là đều sử dụng chung vật liệu đúc lốc máy bằng gang hợp kim CGI (Compacted Graphite Iron - Gang than chì nén). Gang CGI là một loại vật liệu siêu bền, nhẹ hơn nhưng có độ cứng và khả năng chịu lực kéo căng cao hơn đến 75% so với gang xám truyền thống.
Hiện nay, nền tảng máy MAN D2676 này vẫn đang làm mưa làm gió tại Việt Nam khi được trang bị trên các dòng xe tải hạng nặng thế hệ mới như Howo MAX, Sitrak T7H hay G7. Điều này là minh chứng rõ nét nhất khẳng định: Phần "cứng" cơ khí của MaxxForce 13 hoàn toàn đạt và thậm chí vượt các tiêu chuẩn vận hành khắc nghiệt nhất. Lỗi không nằm ở nền tảng lốc máy.
2. Phân Tích Kỹ Thuật: Tại Sao Sơ Mi Xi-Lanh Lại Bị Nứt Và Lủng?
Nếu lốc máy gang CGI tốt như vậy, tại sao sơ mi xi-lanh của MaxxForce lại thường xuyên gặp sự cố khi vận hành tại môi trường Việt Nam? Câu trả lời nằm ở sự rẽ nhánh trong công nghệ xử lý khí thải ngoại vi.
Trong khi động cơ MAN D2676 được định hướng sử dụng công nghệ SCR (Selective Catalytic Reduction - phun nước Ure) để xử lý khí thải ngay tại đường ống xả, giúp buồng đốt luôn thoát khí và mát mẻ; thì MaxxForce 13 đời cũ lại bị ràng buộc bởi tiêu chuẩn môi trường EPA khắt khe của Mỹ thời kỳ đó, buộc phải sử dụng hệ thống EGR (Exhaust Gas Recirculation - Tuần hoàn khí xả) vô cùng phức tạp. Nhiệm vụ của EGR là đưa một phần khí thải nóng quay ngược trở lại đường ống nạp vào buồng đốt nhằm hạ nhiệt độ cháy đỉnh, từ đó giảm lượng khí độc NOx sinh ra.
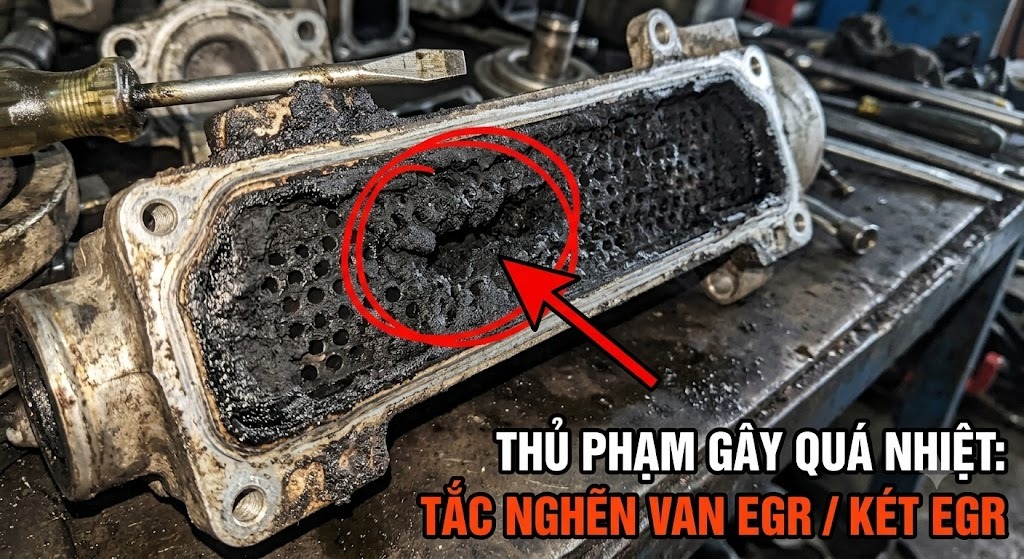
Vấn đề nghiêm trọng bắt đầu xuất hiện khi những chiếc xe bãi này được nhập về Việt Nam. Nguồn nhiên liệu dầu Diesel tại thị trường nội địa thường có hàm lượng lưu huỳnh (Sulfur) và tạp chất cao hơn nhiều so với tiêu chuẩn dầu siêu sạch tại Mỹ. Khi hệ thống EGR hoạt động với nhiên liệu này, lượng lớn muội than đen sinh ra liên tục. Muội than này hòa trộn với hơi nhớt từ cacte tạo thành một lớp bùn carbon đặc quánh bám chặt vào két làm mát EGR và van EGR. Chỉ sau một thời gian vận hành ngắn, van EGR bị kẹt và toàn bộ hệ thống tuần hoàn bị tắc nghẽn hoàn toàn.
Lúc này, buồng đốt rơi vào trạng thái "nghẹn" trầm trọng. Khí thải nóng không thể luân chuyển đúng chu trình, dẫn đến nhiệt độ và áp suất bên trong buồng đốt tăng vọt lên mức cực đoan, vượt xa ngưỡng chịu đựng thiết kế của vật liệu luyện kim. Lớp sơ mi xi-lanh phải chịu một hiệu ứng vật lý tàn khốc: Áp lực nhiệt (Thermal stress). Mặt trong của sơ mi tiếp xúc với ngọn lửa sinh ra từ sự cháy quá nhiệt, trong khi mặt ngoài lại tiếp xúc với dung dịch nước làm mát. Sự chênh lệch nhiệt độ khổng lồ trên một màng kim loại mỏng khiến cấu trúc phân tử của hợp kim bị bẻ gãy. Các vết nứt vi mô (micro-cracking) bắt đầu hình thành âm ỉ dọc theo vách xi-lanh, dần dần phát triển thành hiện tượng rỗ bề mặt, bong tróc và điểm kết thúc chính là lủng sơ mi. Lúc này, áp suất từ buồng đốt thổi trực tiếp vào đường nước làm mát, đồng thời nước làm mát tràn ngược vào buồng đốt và chảy xuống cacte nhớt.
3. Nhận Diện Dấu Hiệu Hư Hỏng Sớm Và Hậu Quả Kinh Tế
Với các kỹ thuật viên và chủ bãi xe, việc phát hiện sớm hiện tượng nứt/lủng sơ mi là bài toán sống còn để cứu vãn toàn bộ khối động cơ. Khi sơ mi bắt đầu bị xuyên thủng, có những dấu hiệu đặc trưng sau đây:
- Hao nước làm mát vô lý: Nước làm mát trong bình phụ liên tục hao hụt sau mỗi chuyến đi nhưng kiểm tra không hề thấy rò rỉ ở các đường ống cao su, bộ tản nhiệt hay bơm nước.
- Khói xả bất thường: Ống xả xả ra luồng khói màu trắng đục dày đặc ngay cả khi máy đã nóng. Đây chính là hơi nước làm mát bị đốt cháy trong xi-lanh và đẩy ra ngoài.
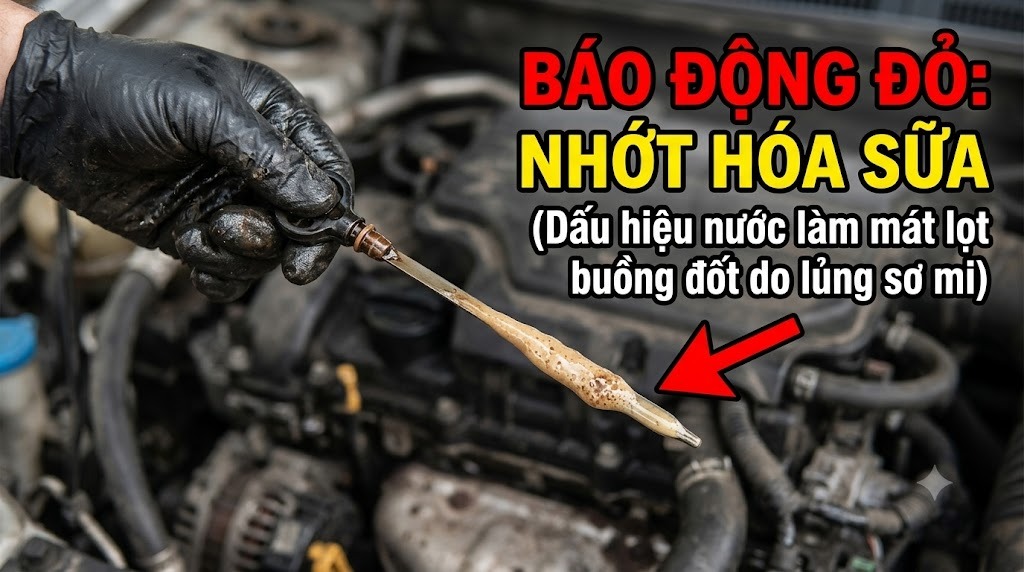
- Bệnh "Nhớt hóa sữa": Đây là dấu hiệu tử thần. Khi rút thước thăm nhớt hoặc mở nắp châm nhớt, thợ máy sẽ thấy nhớt động cơ không còn màu đen/vàng đặc trưng mà biến thành một dạng dung dịch sệt màu nâu đục như cà phê sữa. Đây là kết quả của việc nước làm mát đã tràn xuống cacte và bị máy đánh nhuyễn cùng với nhớt.
Nếu tài xế cố tình vận hành hoặc không phát hiện ra tình trạng nhớt hóa sữa, toàn bộ hệ thống bôi trơn sẽ mất tác dụng. Lớp màng dầu bảo vệ bị phá vỡ sẽ dẫn đến việc lột dên, bó kẹt piston, gãy trục khuỷu và phá vỡ lốc máy. Chi phí để khắc phục hậu quả này có thể lên đến hàng trăm triệu đồng cho một lần đại tu toàn diện.
4. Khuyến Cáo Kỹ Thuật Và Giải Pháp Ngăn Ngừa Dành Cho Xưởng Dịch Vụ
Để khắc phục triệt để và ngăn chặn "căn bệnh" này tái phát trên động cơ MaxxForce tại Việt Nam, giới kỹ thuật xe tải nặng thường áp dụng các giải pháp chuyên sâu sau:
- Lựa chọn vật tư đại tu chất lượng cao: Khi đã phải thay thế sơ mi xi-lanh, tuyệt đối không sử dụng các linh kiện giá rẻ, không rõ nguồn gốc. Cần lựa chọn các loại sơ mi được đúc từ hợp kim gia cường, có khả năng chịu tải nhiệt cao, và được gia công với độ chính xác chuẩn OEM. Sự ăn khớp hoàn hảo giữa sơ mi và lốc máy CGI cực cứng là yếu tố quyết định để chống lại hiện tượng rò rỉ áp suất.
- Can thiệp phần mềm (Cắt khí thải): Đây được xem là giải pháp bắt buộc tại Việt Nam đối với dòng máy MaxxForce. Bằng cách sử dụng máy chẩn đoán chuyên dụng, các kỹ thuật viên sẽ remap lại phần mềm hộp điều khiển ECU, "đánh lừa" hệ thống để đóng hẳn van EGR hoặc loại bỏ hoàn toàn các cảm biến khí thải liên quan. Khi EGR ngừng hoạt động, động cơ sẽ được hút không khí sạch 100%, chấm dứt hoàn toàn tình trạng nghẹn khí xả, từ đó hạ nhiệt độ buồng đốt về mức an toàn vĩnh viễn.
- Bảo dưỡng hệ thống làm mát nghiêm ngặt: Động cơ MaxxForce rất nhạy cảm với nhiệt độ. Các chủ xe bắt buộc phải sử dụng dung dịch nước làm mát chuyên dụng dành cho động cơ Diesel hạng nặng (có chứa phụ gia chống sôi, chống đóng cặn và chống ăn mòn). Tuyệt đối không châm nước lọc, nước suối vào hệ thống vì các khoáng chất trong nước sẽ nhanh chóng tạo cặn làm tắc két nước, gây ra hiện tượng quá nhiệt gián tiếp.
Hiểu rõ bản chất cơ khí và nguồn gốc của sự cố là chìa khóa để vận hành hiệu quả dòng xe đầu kéo MaxxForce. Với việc áp dụng đúng các biện pháp kỹ thuật và bảo dưỡng định kỳ, cỗ máy 12.4L này hoàn toàn có thể phục vụ bền bỉ, phát huy tối đa lợi thế kinh tế cho các doanh nghiệp vận tải.


